Rapid prototyping ukljucuje više razlicitih metoda izrade modela, a neke od tehnologija
kojima se koriste razliciti 3D pisaci jesu stereolitografija (SLA), Selective Laser Sintering
(SLS), Laminated Object Manufacturing (LOM) i Fused Deposition Modeling (FDM).
Sve ove tehnologije imaju zajednicki princip rada: uzimaju geometriju modela iz CAD
datoteka, model softverski predocuju nizom slojeva, šalju pisacu informacije za ispis, a
pisac umjesto tintom ispisuje slojeve materijala, potpore i veziva - sloj po sloj, sve do
finalnog modela. Nacin rada samih 3D printera, kao i izbor materijala, razlikuje se od
tehnologije do tehnologije.
3D ink-jet printanje
"Ink-jet 3D printer" pojam je koji se odnosi na citavu klasu strojeva koji za svoj rad
koriste ink-jet tehnologiju konvencionalnih pisaca. Prvi takav pisac bio je 3DP (3D
Printing) razvijen na americkome sveucilištu MIT, a ZCorpovi 3D printeri jedni su od
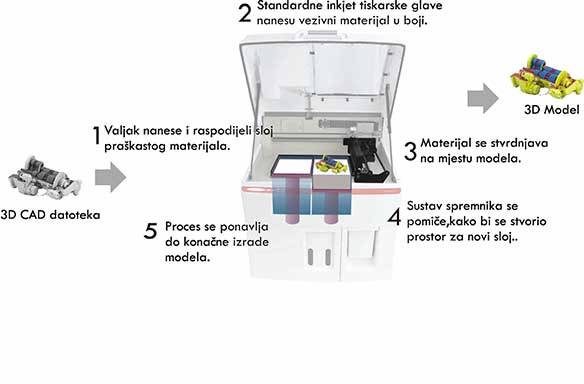
popularnijih ovakve vrste. Princip rada ove tehnologije vrlo je jednostavan: ink-jet glava
selektivno polaže (odnosno printa) veznu tekucinu na sloj praha. Na mjestima gdje
tekucina pada na prah, cestice praha se lijepe zajedno u krutu tvar, dok se nepovezani
prah oko "polivenih" podrucja zadržava kao privremena potpora. Platforma s modelom se
zatim spušta, dodaje se novi sloj praha i proces se ponavlja. Kada se model dovrši, sav
suvišan prah "ispuše" se pomocu zraka pod tlakom, a model može ici na dodatnu obradu
voskom, ljepilom i slicnim tvarima koje povecavaju trajnost. Tipicna debljina sloja je oko
1 mm, što površinu ovakvih modela cini zrnatom i neuglednom, a ni preciznost dobivenih
modela nije previše velika. Ipak, dobra strana 3D pisaca jest brzina modeliranja i
relativno malen trošak rada. Medutim, postoje i neke varijacije na ovu temu koje nude
vecu preciznost, poput Thermo-Jet ili Multi-Jet pisaca koji koriste linearnu mrežu
ispisnih glava. Vrlo precizni su i Model Maker ink-jet pisaci koji koriste dvije sapnice:
jednu za polaganje termoplastike kao gradevnog materijala, a drugu za polaganje voska
kao potpornog materijala. Svaki sloj se izravnava pomocu alata za rezanje prije
ponavljanja procesa za sljedeci sloj. Model Maker pisaci su zbog ove dodatne dimenzije
obrade i preciznosti pogodni i za korištenje u, primjerice, industriji plasticnog nakita...
Stereolitografija
SLA, ili stereolitografija, jedna je od najraširenijih metoda rapid prototypinga, a ujedno je
bila prva komercijalno dostupna rapid prototyping tehnologija u svijetu. Uredaji koji
koriste ovu tehnologiju vecinom se sastoje od cetiri osnovna dijela: racunala koje
obraduje podatke i kreira slojeve, kontrolnog racunala koje nadzire proces, prostorije u
kojoj se modeliranje obavlja te laserske jedinice. Racunalo za kreiranje slojeva cita CAD
model i kreira slojeve koje kontrolno racunalo pomocu laserske jedinice i hardvera samog
printera nanosi na potporni sloj. U srcu uredaja nalazi se posuda u kojoj se citav proces
izvodi. Materijal koji se koristi za izradu prototipa jest polimerna tekucina koja se
polijeva po potpornoj konstrukciji u tankom sloju. Buduci da ova tekucina ima svojstvo
da se pod UV zracenjem laserske jedinice pretvara u krutinu, tekucina se vrlo brzo
pretvori u cvrstu tvar, gdje god laser osvijetli polimer. Nakon što je citav sloj dovršen,
praznine se nadopunjuju potpornim materijalom, citav sloj spušta se niže po vertikalnoj
osi pisaca i sljedeci sloj se nanosi na prethodni (zbog adhezivnih svojstava materijala,
slojevi se odmah spajaju i nakon nekoga vremena formiraju gotov trodimenzionalni
objekt). Materijala pogodnih za SLA tehnologiju ima mnogo, dolaze u razlicitim bojama i
moguce je stvoriti prilicno velike modele koristeci SLA, no negativna strana je velik
trošak.

Selective Laser Sintering
SLS je proces trodimenzionalnog printanja na bazi tehnologije sinteriranja, a
komercijaliziran je proizvodima tvrtke 3D Systems. Laserska zraka CO2 solid-state
lasera usmjerava se na materijal (u obliku finog praška) koji se uslijed visoke temperature
kojoj je izložen sinterira. To znaci da se pod visokom temperaturom izmedu cestica praha
povecava adhezija, tako da se prah grupira u vecu krutinu tocno odredenog oblika.
Fizikalne karakteristike produkata stvorenih sinteriranjem mogu se lako mijenjati
promjenom gustoce, stvaranjem legura ili daljnjim pecenjem, a finalni proizvod može biti
i mnogo cvršci no onaj napravljen konvencionalnim metodama. SLS tehnologija se u 3D
printerima takoder izvodi u slojevima (koji mogu biti tanki i do nekoliko tisucinki
milimetra), a prah materijala se pomocu rotirajuceg cilindra doprema u komoru za
modeliranje. Sav višak praha koji izlazi van gabarita modela ujedno služi i kao potporna
konstrukcija pa nema potrebe za dodatnim potpornim materijalima i strukturama kao kod
SLS i FDM tehnologija. Svi plinovi koji se tijekom procesa oslobadaju prolaze kroz
sustav filtara, tako da ova tehnologija ne predstavlja opasnost za okoliš. SLS tehnologija
se, ovisno o izboru materijala, može smatrati rapid tooling ili rapid manufacturing
tehnologijom, buduci da je njome moguce napraviti ne samo prototipove, vec i posve
funkcionalne finalne proizvode koje krasi iznimno velika stabilnost, cvrstoca i trajnost.
Vecina proizvedenih modela je spremna za uporabu nakon minimalne obrade i cišcenja,
bez potrebe za dodatnim "pecenjem". Proces koji ukljucuje SLS tehnologiju ima
vjerojatno najveci raspon dostupnih materijala, buduci da se mnoštvo metala može
sinterirati. Ovo je osobito tocno za ciste metale proizvedene u izoliranim i sterilnim
uvjetima, no i mnogi nemetali su pogodni za sinteriranje, poput stakla ili razlicitih
organskih polimera.
slika2
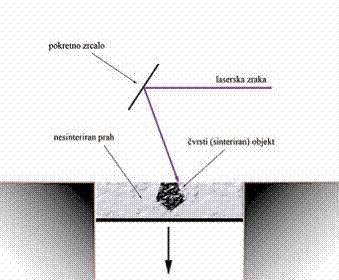
Princip rada SLS tehnologije: Laserski snop se pomocu pomicnoga zrcala usmjerava na željeni dio praha,
cime se osvijetljeni prah sintetizira
slika3
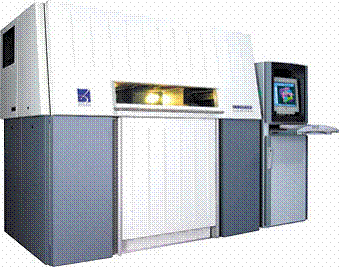
SLS pisac: Mnogo veci od ekvivalentne ink-jet brace, ovi pisaci su sposobni izradivati i modele koji su iskoristivi u stvarnim uvjetima rada